
Гидравлический кримпер для шлангов высокого давления: выбор и характеристики
2026-09-16
- Ключевые критерии выбора гидравлического кримпера для шлангов высокого давления
- Технические характеристики: усилие, ход поршня и тип привода
- Матрицы и профили обжима: почему универсальность опасна
- Безопасность и соответствие стандартам: ГОСТ, ISO и реальные риски
- Экономическая эффективность: расчет стоимости владения
- Часто задаваемые вопросы
- Заключение и рекомендации по интеграции в производственный процесс
Ключевые критерии выбора гидравлического кримпера для шлангов высокого давления
Выбор гидравлического кримпера для шлангов высокого давления определяет не только скорость работы ремонтной бригады, но и безопасность всей гидравлической системы на объекте. Ошибка в подборе оборудования или фитингов приводит к разрыву рукава под давлением, что влечет за собой простои техники, травмы персонала и экологические риски от утечки масел. В нашей практике мы неоднократно сталкивались с ситуациями, когда предприятия экономили на качестве обжимного инструмента, используя универсальные дешевые аналоги, не предназначенные для многослойных спиральных оплеток. Результат был предсказуем: микротрещины в месте обжима появлялись уже через 200-300 рабочих циков.
Гидравлический пресс (кримпер) — это устройство, создающее радиальное усилие для деформации металлической муфты (фитинга) вокруг шланга. Главная задача этого процесса — обеспечить герметичное соединение, способное выдерживать импульсные нагрузки, вибрацию и экстремальные температуры. Для промышленных применений, таких как нефтегазовый комплекс или металлургия, где требования к надежности критически высоки, ручные или пневматические инструменты часто оказываются недостаточными. Только гидравлические системы способны обеспечить необходимое давление в 50-100 тонн, гарантируя плотное прилегание слоев оплетки к сердечнику шланга.
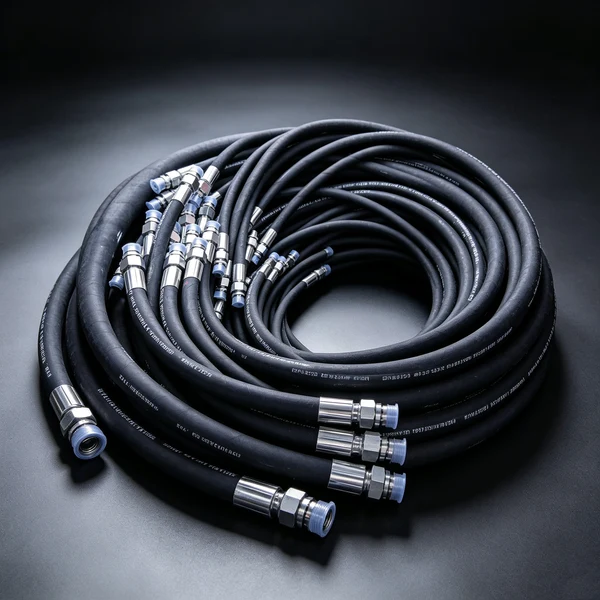
При оценке оборудования необходимо смотреть не только на максимальное усилие, но и на точность позиционирования матриц. Смещение даже на 0,5 мм может привести к неравномерному обжиму, что станет слабым звеном в системе. Компании, такие как ООО Хэншуй Вэймин Трубная Промышленность, уделяют особое внимание совместимости своих шлангов высокого давления с стандартными профилями обжима, что позволяет использовать распространенные модели кримперов без необходимости закупки дорогостоящих специализированных матриц под каждый тип рукава.
Технические характеристики: усилие, ход поршня и тип привода
Первый параметр, на который обращают внимание инженеры, — это развиваемое усилие, измеряемое в тоннах (т) или килоНьютонах (кН). Для шлангов высокого давления (серии R13, R15, 4SP, 4SH) с четырьмя и более слоями спиральной навивки требуется оборудование с усилием не менее 60-80 тонн. Использование пресса с усилием 40 тонн для таких задач приведет к недожиму: муфта не обожмет шланг с необходимой силой, и при подаче рабочего давления произойдет проскальзывание или разгерметизация.
Второй важный аспект — ход поршня и глубина зева (горловины) пресса. Этот параметр определяет, шланги какого диаметра можно обработать за один проход. Стандартные стационарные кримперы имеют зев глубиной от 150 до 250 мм, что позволяет работать с рукавами диаметром до 2 дюймов (50-51 мм). Если ваша задача включает обслуживание крупной карьерной техники или буровых установок, где используются шланги диаметром 3-4 дюйма, вам потребуется модель с увеличенным зевом или сегментными матрицами, которые собираются вокруг шланга.
| Параметр | Компактные модели (до 40 т) | Промышленные модели (60-100 т) | Сверхмощные установки (100+ т) |
|---|---|---|---|
| Максимальный диаметр шланга | до 1″ (25 мм) | до 2″ (51 мм) | до 4″ (102 мм) и более |
| Тип оплетки шланга | Текстильная, одна оплетка | Две оплетки, спиральная навивка | Многослойная спираль, сверхвысокое давление |
| Мобильность | Высокая (переносные) | Средняя (на тележке/стационарные) | Низкая (стационарные фундаментные) |
| Скорость цикла | Низкая (ручной насос/малый поток) | Высокая (электрогидравлика) | Средняя (требуется время на набор давления) |
Тип привода также играет роль в выборе. Электрические гидравлические кримперы обеспечивают стабильную скорость работы и не зависят от наличия сжатого воздуха, что делает их идеальными для цеховых условий. Пневмогидравлические аналоги легче и безопаснее во взрывоопасных зонах (например, на нефтебазах), но требуют подключения к компрессору с достаточной производительностью. В условиях удаленных объектов, где нет электросети, применяются ручные гидравлические прессы, однако они требуют значительных физических усилий оператора и времени на один цикл обжима.
Матрицы и профили обжима: почему универсальность опасна
Сердце любого кримпера — это матрицы (die sets). Именно они формируют конечный профиль муфты. Существует два основных типа матриц: круглые (шестикулачковые) и сегментные. Круглые матрицы создают правильный шестиугольный или восьмиугольный профиль, обеспечивая равномерное распределение давления по окружности. Это предпочтительный выбор для большинства стандартных шлангов высокого давления, так как такой профиль минимизирует концентрацию напряжений в металле муфты.
Сегментные матрицы состоят из отдельных сегментов, которые смыкаются вокруг шланга. Они незаменимы для очень больших диаметров или для работы в стесненных условиях, где нельзя снять шланг с агрегата. Однако у сегментных матриц есть недостаток: между сегментами остаются небольшие плоские участки, что может приводить к локальному ослаблению обжима. Поэтому для критических узлов мы рекомендуем использовать именно круглые матрицы, если конструкция кримпера это позволяет.
Ключевой момент, который часто упускают новички: диаметр обжима должен строго соответствовать спецификации производителя шланга и фитинга. Нельзя использовать матрицы от одного бренда для обжима фитингов другого бренда без проверки таблиц обжима. Разница в толщине стенки муфты или твердости металла может составлять доли миллиметра, но этого достаточно для нарушения герметичности. Например, продукция ООО Хэншуй Вэймин Трубная Промышленность проходит строгий контроль геометрии фитингов, что позволяет использовать стандартные таблицы обжима для популярных серий шлангов, снижая риск ошибки оператора.
Мы настоятельно советуем иметь набор калибров для проверки диаметра после обжима. Визуальная оценка “на глаз” недопустима. После каждого обжима оператор должен измерить полученный диаметр штангенциркулем или специальным калибром и сравнить его с табличным значением. Допустимое отклонение обычно составляет не более ±0,2 мм. Если размер выходит за эти пределы, матрицы требуют регулировки или замены.
Безопасность и соответствие стандартам: ГОСТ, ISO и реальные риски
Работа с гидравликой высокого давления сопряжена с серьезными рисками. Энергия, запасенная в сжатой жидкости и деформированном металле, при разрыве может превратить отлетевший шланг в смертоносный снаряд. Поэтому выбор кримпера должен базироваться не только на технических характеристиках, но и на соответствии международным стандартам безопасности.
В России и странах СНГ основным ориентиром являются стандарты ГОСТ, гармонизированные с европейскими нормами EN и международными ISO. В частности, важно наличие сертификатов соответствия на само оборудование (кримпер) и на используемые расходные материалы (муфты и шланги). Сертификация по ISO 9001 указывает на то, что производитель внедрил систему менеджмента качества, которая контролирует каждый этап — от входного контроля сырья до финальных испытаний.
Один из наших клиентов, крупный лесозаготовительный комбинат, столкнулся с проблемой частых разрывов шлангов на погрузчиках. Аудит показал, что проблема была не в качестве шлангов, а в изношенных матрицах кримпера, которые давали неправильный профиль. Из-за отсутствия регулярной поверки оборудования брак поступал в эксплуатацию. После внедрения регламента проверки матриц и перехода на сертифицированные комплектующие количество отказов снизилось на 95% в течение первого квартала.
При закупке оборудования требуйте у поставщика паспорт изделия с указанием диапазона рабочих температур и давления испытания. Убедитесь, что гидравлическая система кримпера защищена от перегрузок предохранительным клапаном. Отсутствие такого клапана может привести к разрушению цилиндров пресса при попытке обжать слишком твердый материал или при ошибке оператора.
Экономическая эффективность: расчет стоимости владения
Цена кримпера — это лишь верхушка айсберга. При расчете ROI (возврата инвестиций) необходимо учитывать стоимость обслуживания, замены матриц и потенциальные убытки от простоев. Дешевый кримпер китайского производства без сервисной поддержки может выйти из строя через полгода интенсивной эксплуатации, а поиск запчастей займет недели. В то же время, профессиональное оборудование требует регулярного технического обслуживания: замены гидравлического масла, проверки уплотнений и смазки направляющих.
Стоимость одной пары качественных матриц может составлять от 100 до 300 долларов США, в зависимости от диаметра. Дешевые аналоги из мягкой стали быстро изнашиваются, меняя геометрию профиля. Это приводит к тому, что шланг приходится переобжимать или выбрасывать, теряя дорогой фитинг и часть шланга. Качественные матрицы из закаленной инструментальной стали служат годами, сохраняя точность размеров.
Также стоит учитывать скорость работы. Стационарный электрогидравлический пресс выполняет цикл обжима за 10-15 секунд. Ручной пресс требует 1-2 минут физической работы. Для сервисного центра, обрабатывающего десятки шлангов в день, разница в производительности окупает стоимость дорогого оборудования за несколько месяцев. Для выездной бригады, делающей 2-3 ремонта в день, мобильный ручной или аккумуляторный пресс будет более рациональным выбором.
Часто задаваемые вопросы
Какой диаметр обжима выбрать для шланга DN16?
Диаметр обжима зависит не от внутреннего диаметра шланга (DN16), а от внешнего диаметра шланга вместе с фитингом и типа муфты. Для стандартного шланга DN16 (5/8″) с одной оплеткой и обычной муфтой типичный диаметр после обжима составляет около 13,5-14,5 мм. Однако для шланга со спиральной навивкой того же внутреннего диаметра муфта будет толще, и диаметр обжима может достигать 16-17 мм. Всегда используйте таблицу обжима, предоставленную производителем конкретного фитинга и шланга. Универсальных значений не существует.
Можно ли использовать один кримпер для шлангов низкого и высокого давления?
Технически это возможно, если кримпер имеет регулируемый ход поршня и сменные матрицы разного размера. Однако экономически это не всегда оправдано. Шланги низкого давления часто имеют текстильную оплетку и требуют меньшего усилия обжима. Использование мощного промышленного кримпера для таких задач может привести к чрезмерному сжатию и повреждению сердечника шланга, если не настроен ограничитель хода. Лучше иметь отдельные наборы матриц и четко разграничивать процессы для разных типов шлангов.
Как часто нужно менять гидравлическое масло в кримпере?
Рекомендуемая частота замены гидравлического масла составляет один раз в год или после каждых 5000 циклов обжима, в зависимости от того, какое условие наступит раньше. Если кримпер работает в условиях сильной запыленности или экстремальных температур, интервал следует сократить. Используйте только рекомендованное производителем масло (обычно ISO VG 32 или VG 46). Загрязненное масло приводит к износу насоса и клапанов, что снижает точность обжима и может вызвать утечки.
Что делать, если после обжима шланг протекает?
Немедленно сбросьте давление в системе и снимите шланг. Проверьте диаметр обжима калибром. Если диаметр больше номинального, возможно, матрицы изношены или недостаточно выставлено давление. Если диаметр в норме, проверьте, правильно ли шланг вставлен в муфту (до упора). Частая причина протечек — недостаточная длина захода шланга в фитинг или повреждение резины при снятии изоляции. Не пытайтесь “дожать” протекающий шланг повторно — это нарушит структуру металла муфты. Шланг необходимо переделать с новыми компонентами.
Заключение и рекомендации по интеграции в производственный процесс
Инвестиции в качественный гидравлический кримпер для шлангов высокого давления — это вклад в бесперебойность вашего производства. Правильный выбор оборудования, основанный на понимании технических параметров, требований безопасности и экономических реалий, позволяет избежать аварийных ситуаций и снизить эксплуатационные расходы. Не забывайте, что даже самый лучший пресс не компенсирует ошибку в подборе компонентов. Используйте только совместимые пары “шланг-фитинг” от проверенных производителей.
Компания ООО Хэншуй Вэймин Трубная Промышленность предлагает комплексный подход к обеспечению ваших предприятий надежными трубопроводными решениями. Мы не просто поставляем шланги и фитинги, но и предоставляем техническую поддержку по вопросам их монтажа и обслуживания. Наши специалисты готовы проконсультировать вас по выбору оптимальных параметров обжима для конкретных условий эксплуатации, будь то агрессивная химическая среда или высокие динамические нагрузки.
Для получения технической документации, таблиц обжима и консультации по подбору оборудования свяжитесь с нашими инженерами. Мы поможем вам создать эффективную и безопасную систему гидравлических соединений, которая прослужит долгие годы.
Свяжитесь с нами сегодня для обсуждения ваших потребностей в гибких трубопроводных системах и оборудовании для их монтажа.